

02 сентября, 2026
125 просмотров
Сучасна спецтехніка, зазвичай, працює в умовах значних навантажень, постійної вібрації, пилу, вологи та перепадів температур. Екскаватори, навантажувачі, бульдозери, трактори, маніпулятори та інші машини можуть щодня працювати протягом багатьох годин, через що їхні вузли поступово зношуються.
Одним із наслідків тривалої експлуатації стає втрата початкової геометрії деталей. З'являються вироблення, овальність отворів, конусність валів, зношуються посадочні поверхні, збільшуються зазори між сполученими елементами. Якщо вчасно не усунути проблему, навантаження на сусідні деталі зростає, а несправність поширюється на весь вузол.
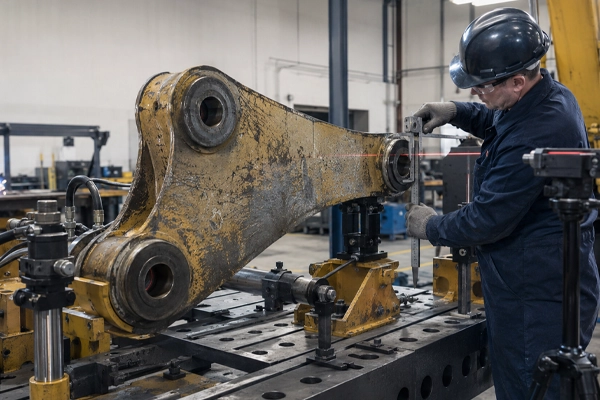
Проте зношена деталь не завжди потребує заміни. У багатьох випадках її геометрію можна відновити за допомогою механічної обробки, наплавлення, встановлення ремонтних втулок та інших технологічних операцій.
Чому деталі спецтехніки втрачають геометрію
Зношування металевих деталей є природним результатом експлуатації. Найпоширенішою причиною є тертя між сполученими поверхнями. Навіть за достатнього мастила матеріал поступово зношується, а при нестачі мастила або його забрудненні процес значно прискорюється.
Серйозну небезпеку становлять пісок, пил, металева стружка та інші абразивні частинки. Потрапляючи між поверхнями тертя, вони прискорюють їх руйнування.
На стан деталей також впливають:
- ударні та циклічні навантаження;
- перевищення допустимого навантаження;
- робота механізмів із перекосами;
- недостатнє технічне обслуговування;
- перегрівання вузлів;
- корозія;
- неправильний монтаж;
- експлуатація зношених втулок, підшипників та інших сполучених деталей.
У результаті циліндрична поверхня може втратити правильну форму, отвір — збільшитися або стати овальним, а посадка між деталями — перестати відповідати розрахунковим параметрам.
Найпоширеніші дефекти деталей
Характер зносу залежить від конструкції вузла та умов його роботи. Найчастіше ремонтники спецтехніки стикаються зі зношуванням отворів, валів, осей, втулок і посадочних поверхонь.
Вироблення отворів
Отвори під пальці та втулки є одними з найбільш навантажених елементів багатьох видів спецтехніки. Постійний рух та значні зусилля поступово збільшують їхній діаметр.
При цьому вироблення часто відбувається нерівномірно. Отвір замість правильної циліндричної форми набуває овальності або конусності. В результаті збільшується люфт і погіршується робота шарнірного з'єднання.
Зношування посадочних поверхонь
Посадочні місця повинні забезпечувати точне положення деталей. Якщо поверхня виробляється, виникає додатковий зазор або порушується необхідний натяг.
Наприклад, зношене посадочне місце під втулку може стати причиною її провертання, перекосу та прискореного зносу всього вузла.
Знос валів та осей
Вали й осі працюють під дією значних радіальних, осьових та крутильних навантажень. На їхніх поверхнях можуть з'являтися задири, борозни, локальні вироблення або зменшуватися номінальний діаметр.
Встановлення нового підшипника чи іншого компонента на сильно зношений вал не завжди вирішує проблему. Спочатку необхідно перевірити геометрію та стан робочих поверхонь.
Зношування втулок
Втулка часто виконує роль проміжного елемента між двома деталями та приймає на себе значну частину навантаження. Після тривалої роботи вона збільшується у внутрішньому діаметрі, отримує вироблення та втрачає необхідну точність.
Якщо разом із втулкою зношене її посадочне місце, однієї заміни втулки буде недостатньо.
Як визначають можливість відновлення
Перед ремонтом необхідно визначити фактичний технічний стан деталі. Візуального огляду зазвичай недостатньо, оскільки невеликі відхилення геометрії можуть мати значний вплив на роботу вузла.
Під час дефектування фахівці ремонтної компанії перевіряють:
- фактичні діаметри;
- овальність;
- конусність;
- співвісність отворів;
- стан посадочних поверхонь;
- величину люфтів;
- наявність тріщин;
- глибину задирів та інших пошкоджень;
- твердість матеріалу;
- відповідність розмірів технічній документації.
Особливо важливо оцінювати взаємне положення поверхонь. Наприклад, два отвори можуть мати правильний діаметр, але бути зміщені відносно один одного. У такому випадку після складання вузол працюватиме з перекосом.
Основні способи відновлення геометрії
Технологію ремонту вибирають залежно від характеру дефекту, матеріалу деталі, необхідної точності та майбутніх навантажень.
Розточування
Розточування використовують для відновлення геометрії зношених отворів і посадочних місць. Пошкоджену поверхню обробляють до правильної форми та ремонтного розміру.
Після цього може встановлюватися нова втулка, внутрішній діаметр якої додатково обробляють до необхідного значення.
Важливим є не лише отримання правильного діаметра, а й збереження співвісності та правильного положення отвору щодо інших базових поверхонь.
Встановлення ремонтних втулок
Ремонтна втулка дозволяє відновити зношене посадочне місце без заміни великої та дорогої деталі.
Спочатку отвір обробляють до необхідного ремонтного розміру, після чого встановлюють втулку. Потім її внутрішню поверхню доводять до необхідного діаметра.
Матеріал втулки підбирається залежно від умов експлуатації та характеристик сполучених деталей.
Наплавлення
Якщо деталь втратила значний шар металу, одним із варіантів відновлення може бути наплавлення.
На пошкоджену поверхню наносять додатковий шар металу, після чого виконують механічну обробку до номінального або ремонтного розміру.
Метод дозволяє відновлювати значно зношені поверхні, але потребує правильного вибору матеріалу та технологічного режиму. Надмірний тепловий вплив може спричинити деформацію деталі або зміну властивостей основного металу.
Токарна обробка
Токарні операції застосовуються для відновлення валів, осей, втулок та інших деталей із циліндричними поверхнями.
Залежно від ступеня зносу обробка може передбачати видалення пошкодженого шару металу. Якщо простого зняття матеріалу недостатньо, токарну обробку поєднують із наплавленням або виготовленням додаткової ремонтної деталі.
Саме комплексний підхід дозволяє отримати точний розмір і необхідну посадку.
Шліфування
Шліфування використовується для остаточного доведення поверхонь після попередньої механічної обробки. Воно дозволяє отримати необхідну точність та якість поверхні.
Метод особливо важливий для деталей, які працюють у відповідальних вузлах і мають підвищені вимоги до шорсткості та геометрії.
Чому важлива співвісність
При відновленні деталей не можна обмежуватися контролем одного розміру.
Наприклад, якщо корпус має кілька отворів для встановлення осі або системи втулок, їхнє взаємне положення повинно залишатися правильним. Порушення співвісності призводить до перекосів, нерівномірного навантаження та прискореного зношування.
На практиці це може проявлятися збільшенням люфтів, шумом, нагріванням або передчасним виходом із ладу нових деталей.
Тому під час ремонту важливо відновити не тільки номінальні діаметри, а й геометрію всього вузла.
Відновлення деталей гідравлічних систем
Особливо високі вимоги до точності пред'являються до деталей гідравлічних агрегатів. Гідроциліндри, гідронасоси, гідромотори та інші компоненти працюють із високими навантаженнями та потребують точного сполучення робочих поверхонь.
Наприклад, шток гідроциліндра постійно контактує з ущільненнями. Корозія, подряпини або вироблення на його поверхні можуть пошкоджувати ущільнення та спричиняти витік робочої рідини.
У корпусах гідроагрегатів можуть зношуватися посадочні місця під підшипники, втулки та інші компоненти. Для їх відновлення застосовують механічну обробку, виготовлення ремонтних деталей та інші технологічні операції.
Тому ремонт гідравлічних агрегатів потребує комплексної оцінки їхнього стану, а не лише заміни окремого несправного елемента.
Відновлення чи виготовлення нової деталі
Не завжди ремонт є оптимальним рішенням. Іноді вартість відновлення наближається до вартості виготовлення нового компонента.
Відновлення може бути доцільним, якщо:
- оригінальна деталь коштує дорого;
- її складно знайти на ринку;
- постачання займає багато часу;
- конструкція дозволяє виконати якісний ремонт;
- основний метал не має критичних пошкоджень;
- після відновлення можна забезпечити необхідну точність і ресурс.
Виготовлення металевих деталей на замовлення може бути кращим варіантом при значних тріщинах, деформаціях або критичному руйнуванні матеріалу.
Для старої чи рідкісної спецтехніки нову деталь нерідко виготовляють за кресленням або наданим зразком. При цьому важливо відтворити не тільки зовнішню форму, а й матеріал, посадки, допуски, різьби та інші функціональні параметри.
Продовження ресурсу відновленої деталі
Якісний ремонт не гарантує тривалу експлуатацію, якщо причина початкового зносу залишилася невирішеною.
Після відновлення необхідно регулярно контролювати стан вузла, своєчасно проводити мастило, стежити за люфтами та температурою, замінювати зношені ущільнення і не допускати перевищення допустимих навантажень.
Важливо також підтримувати чистоту робочих рідин і своєчасно усувати витоки в гідравлічних системах. Забруднене масло або потрапляння абразивних частинок можуть значно скоротити ресурс навіть нових компонентів.
Комплексність відновлення
Втрата геометрії — закономірний наслідок тривалої експлуатації спецтехніки, але вона не завжди означає необхідність повної заміни деталі. Залежно від характеру дефекту можна застосовувати розточування, токарну обробку, шліфування, наплавлення, встановлення ремонтних втулок або виготовлення окремих компонентів.
Ключове значення має правильна дефектування. Необхідно визначити фактичні розміри, оцінити овальність, конусність, співвісність та стан матеріалу, а вже після цього вибирати технологію ремонту.
Комплексне відновлення геометрії дозволяє продовжити ресурс деталей спецтехніки, зменшити витрати на придбання дорогих запчастин і скоротити простої машин. Особливо ефективним такий підхід є для гідравлічних агрегатів, корпусних деталей, валів, осей, втулок та інших компонентів, для яких заміна не завжди є економічно виправданою.
Комментарии